 环保在线APP
 微信公众号
 环保在线小程序


主营
企业推荐
更多




产品推荐
更多


企业新闻
更多- 1威泰普华东区域服务中心启用 污水站运维响应提速
- 2甘丹科技组织第三季度安全生产专项培训 筑牢生产全流程安全防线
- 3甘丹科技成功中标山东某千亿级智慧水务项目 提供全链路水质监测硬件支撑
- 4甘丹科技2026年秋季新品正式量产 低功耗物联网监测仪实现三年免换电池运行
- 5威泰普某区域远程运维中心投入运行 辐射周边乡镇污水站
- 6甘丹科技地下水监测系列设备成功落地河北平原地下水超采治理项目
- 7甘丹科技2026年度供应商大会顺利举办 构建稳定供应链协同体系
- 8甘丹科技便携式余氯检测仪新品上市 适配饮用水现场快速检测场景
- 9甘丹科技获评2026年度河北省环保产业专精特新中小企业
- 10甘丹科技全新一代智慧水务管理平台3.0版本正式上线
生态环境保护典型工程2025-G-20
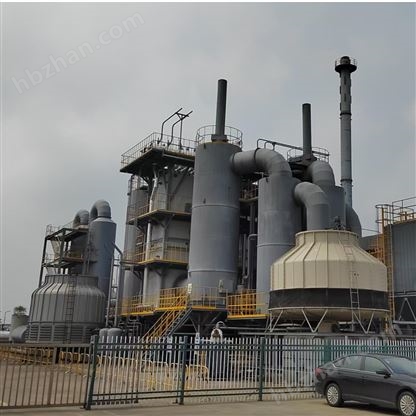
24万t/a磷酸铁项目废水处理及回用工程
申报单位
深圳市华虹清源环保科技有限公司
业主单位
鲁北万润智慧能源科技(山东)有限公司
推荐单位
深圳市环境保护产业协会
投运时间
2023年7月
工程规模
配套24万吨/年磷酸铁,废水处理能力1200万~1500万吨/年。工程占地76088.00m2。工程投资(设备类)规模48000万元。装机功率30000kW。
工艺流程
整体方案为“预处理+膜浓缩膜纯化+MVR蒸发结晶”。
预处理:洗水是pH值约2.3的酸性废水,洗水温度约45℃,其中阳离子主要为铵盐,并存在Ca2+、Mg2+、Fe、Mn2+等硬度及重金属离子;阴离子主要为硫酸根、磷酸根;总溶解性固体约6000~15000mg/L。
母液是pH值约1.8的酸性废水,母液的温度偏高,可达到60℃。废水中阳离子主要为铵盐,并存在Ca2+、Mg2+、Fe(可能存在较多的Fe2+)、Mn2+等硬度及金属离子;并且Mg2+、Mn2+、Fe浓度偏高,而阴离子主要为硫酸根,浓度可达到53333mg/L、其次为磷酸根,浓度可达到4490mg/L;总的溶解性固体约60000mg/L。
洗水含重金属离子,且锰离子含量偏高,采用加氨调pH值至5~6,进入洗水混合沉淀池,沉淀池反应及沉淀停留时间约2小时,采用斜管加强沉淀效果,铁、钙、镁等经化学反应产生的沉淀物依次被洗水混合沉淀池、洗水多介质过滤器和超滤去除。
混合沉淀池产生的污泥采用板框压滤机压榨处理,压榨滤液回收至洗水中水池。
多介质过滤器反洗水、超滤反洗水均回流至洗水回收水池(进水池前设沉砂井),经泵提升至洗水沉淀池进水母管。
母液温度较高,同样存在较多重金属,且铁、锰含量偏高,采用分步调pH、分步沉淀的工艺,即先将pH值调节至5,去除铁等沉淀物后,再调pH值至8.5,产生的沉淀物继续通过多介质过滤去除。故母液预处理系统先将母液加氨调节pH值至5,进入一级混合沉淀池,混合沉淀池反应及沉淀停留时间约2小时,采用斜管加强沉淀效果;一级预处理出水与洗水RO浓水混合后,再继续投加氨调节pH值至8.5,进入二级混合沉淀池,混合沉淀池反应及沉淀停留时间约2小时,采用斜管加强沉淀效果,产水送至多介质过滤器和超滤处理。
污泥处置:预处理沉淀池污泥采用板框压滤压榨,得到泥饼,泥饼为钙镁磷肥产品出售。
降温装置:洗水和母液温度较高,需要将砂滤出水接入闭式冷却塔降温至35℃以内,确保后续膜系统运行安全。
膜系统:膜浓缩系统,洗水经过洗水RO浓缩;母液依次经过母液RO浓缩,浓水RO浓缩,得到浓缩液。膜纯化系统,RO产水和MVR冷凝水依次经过二级RO和终端RO纯化,得到纯水回用。
蒸发结晶系统:浓缩液经过多级降膜蒸发,强制循环蒸发,晶浆通过离心机离心分离,得到硫酸铵产品。母液继续蒸发,残留母液经过母液干燥机干燥得到杂盐。
运行效果
节能降耗目标:
通过技术优化已实现显著能耗降低,具体指标如下(所有指标均已实现):
料液降温工段:采用冷却塔替代冷冻水机组,折合吨磷酸铁耗电量降低100 kW·h(夏季);
钙镁磷肥干燥工段:采用污泥浓缩-压滤-压榨工艺组合,取消桨叶干燥设备,折合吨磷酸铁蒸汽(160℃)耗量降低0.04 t;
浓硫酸工艺应用:减少配套硫酸稀释系统,折合吨磷酸铁耗电量降低5 kW·h;
洗水预处理酸性运行:折合吨磷酸铁氨水(22%)消耗量降低0.06 t,硫酸(50%)消耗量降低0.035 t;
氨回收工艺:折合吨磷酸铁氨水(22%)消耗量降低0.001 t;
性能目标:
关键处理单元性能指标均达标(所有指标均已实现):
母液预处理出水:浊度≤20 NTU,Fe³⁺≤0.5 mg/L,Mn²⁺≤1 mg/L
冷却塔:进水温度≤45℃时,出水温度≤35℃
浅层砂过滤器:出水浊度<20 NTU
高倍浓缩RO系统:膜浓缩液浓度>150000 μS/cm
外压式超滤系统:出水浊度<1 NTU,SDI≤2.5
污泥处置:泥饼含水率≤60%
纯水制备:电导率<20 μS/cm
二次污染控制
废水控制:
产生情况:厂区溢流水、清洗水及初期雨水。
治理措施:地沟统一收集后经零排放系统处理,全部制备纯水回用。
效 果:实现废水零外排,水资源100%资源化。
废气控制:
产生情况:预处理氨气及硫铵包装粉尘。
治理措施:氨气经喷淋塔吸收,硫铵包装区设隔离房控粉尘。
效 果:尾气排放达标,厂区空气质量符合国标。
固废控制:
产生情况:预处理污泥及蒸发系统硫酸铵。
治理措施:污泥压滤后作钙镁磷肥添加剂,硫酸铵加工为肥料级产品。
效 果:固废100%资源化,无废渣外排。
达到的标准或性能要求
纯水指标(车间用水标准)
电导率:<20μS/cm
pH:6~8
洁净度:<3pcs/L
硫酸铵产品标准(GB/T 535-2020 一类品)
氮(N)含量:≥21.0%(以干基计)
含水率:≤0.5%
游离酸(以H₂SO₄计):≤0.05%
水不溶物:≤0.2%
钙镁磷肥产品标准
作为添加剂使用,无严格指标限制,直接资源化回收。
原标题:环保新质生产力 | 24万t/a磷酸铁项目废水处理及回用工程
关键词:
废水处理,污泥处置
全年征稿/资讯合作
联系邮箱:hbzhan@vip.qq.com
- 版权与免责声明
- 1、凡本网注明"来源:环保在线"的所有作品,版权均属于环保在线,转载请必须注明环保在线,https://www.hbzhan.com。违反者本网将追究相关法律责任。
- 2、企业发布的公司新闻、技术文章、资料下载等内容,如涉及侵权、违规遭投诉的,一律由发布企业自行承担责任,本网有权删除内容并追溯责任。
- 3、本网转载并注明自其它来源的作品,目的在于传递更多信息,并不代表本网赞同其观点或证实其内容的真实性,不承担此类作品侵权行为的直接责任及连带责任。其他媒体、网站或个人从本网转载时,必须保留本网注明的作品来源,并自负版权等法律责任。
- 4、如涉及作品内容、版权等问题,请在作品发表之日起一周内与本网联系,否则视为放弃相关权利。
 环保在线官微
 环保在线APP